

Линия за предварителна обработка на стоманени плочи QXY
Параметри на продукта
| Тип на артикула | QXY1000 | QXY1600 | QXY2000 | QXY2500 | QXY3000 | QXY3500 | QXY4000 | QXY5000 | |
| Размер на стоманена плоча | Дължина (мм) | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 | ≤12000 |
| Ширина (мм) | ≤1000 | ≤1600 | ≤2000 | ≤2500 | ≤3000 | ≤3500 | ≤4000 | ≤5000 | |
| Дебелина (мм) | 4~20 | 4~20 | 4~20 | 4~30 | 4~30 | 4~35 | 4~40 | 4~60 | |
| Скорост на обработка (м/с) | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | 0,5~4 | |
| Скорост на дробоструене (кг/мин) | 4*250 | 4*250 | 6*250 | 6*360 | 6*360 | 8*360 | 8*360 | 8*490 | |
| Дебелина на боята | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | 15~25 | |
QXY Линия за предварителна обработка на стоманени плочи Приложение:
Използва се главно за повърхностна обработка (а именно предварително нагряване, отстраняване на ръжда, пръскане с боя и сушене) на стоманени плочи и различни структурни профили, както и за почистване и укрепване на метални конструкционни части.
Под налягане на въздуха, той ще изхвърля абразивни материали/стоманени дроби върху металната повърхност на детайлите. След бластиране, металната повърхност ще придобие равномерен блясък, което ще подобри качеството на боядисването.
Основните компоненти на линията за предварителна обработка на стоманени плочи QXY
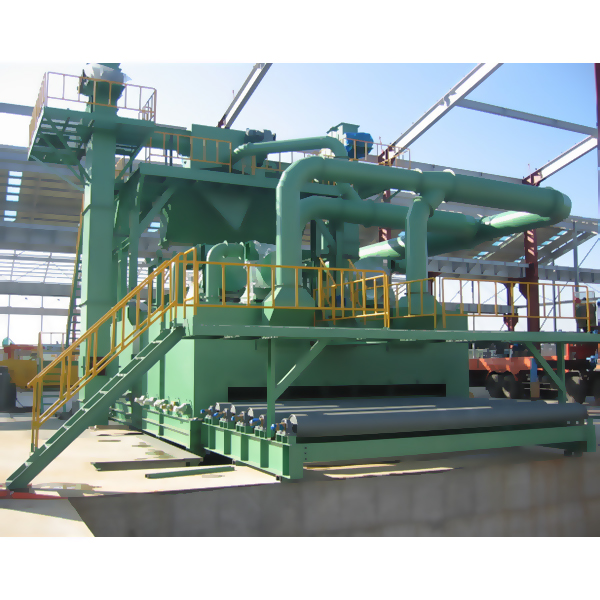
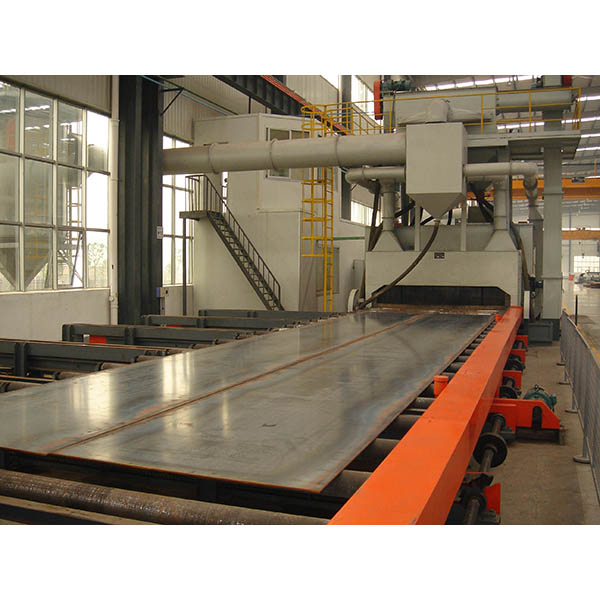
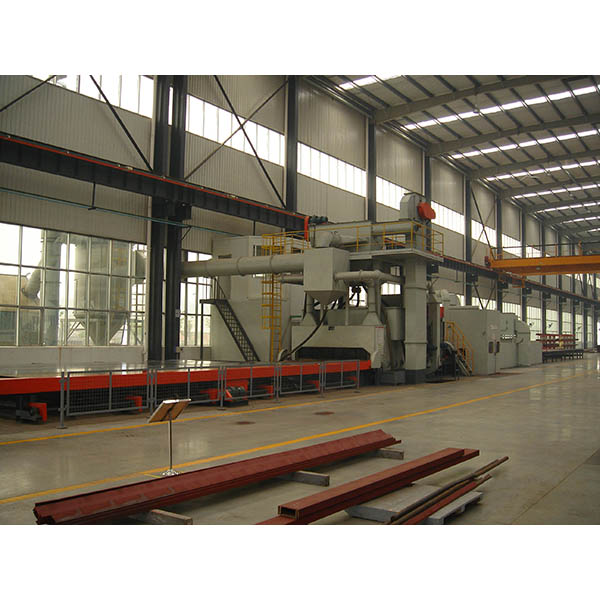
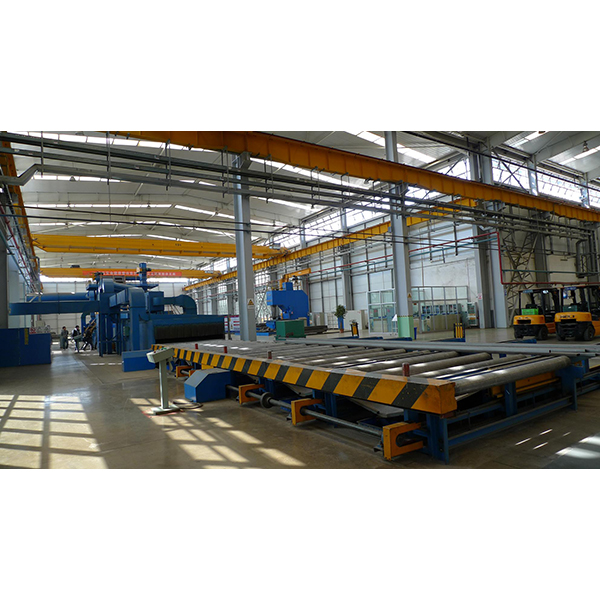
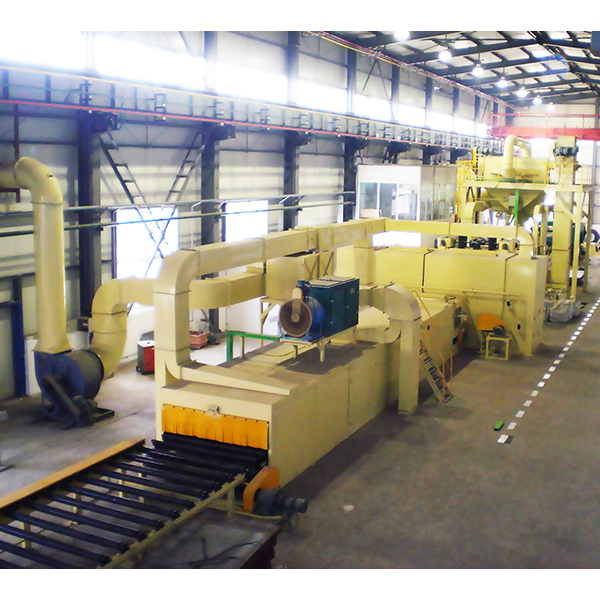
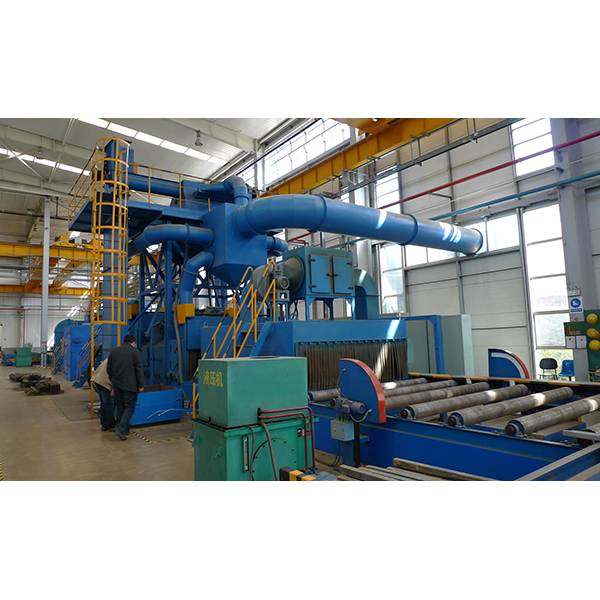
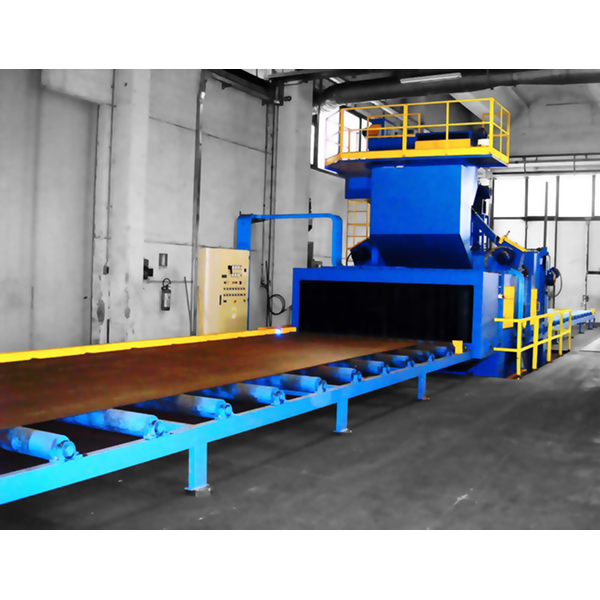
Дробеметната машина QXY се състои от автоматична система за товарене и разтоварване (опционално), ролкова конвейерна система (входен валяк, изходен валяк и вътрешен валяк), камера за бластиране (рамка на камерата, защитна линейна система, дробеметни турбини, устройство за подаване на абразив), система за циркулация на абразив (сепаратор, кофов елеватор, шнеков конвейер), устройство за събиране на абразив (персонализирано), система за прахоулавяне и електрическа система за управление. Различни методи за нагряване за предварително нагряване и сушене на частите, безвъздушно пръскане под високо налягане за боядисване на части. Цялата машина използва PLC управление, което наистина достига международно напреднало ниво на голямо цялостно оборудване в света.
Характеристики на линията за предварителна обработка на стоманени плочи QXY:
1. Главата на работното колело е съставена от взривно колело, структурата е проста и издръжлива.
2. Сегрегаторът е много ефективен и може да предпази взривното колело.
3. Филтърът за прах може значително да намали замърсяването на въздуха и да подобри работната среда.
4. Устойчивият на износване гумен колан облекчава сблъсъка на детайлите и намалява шума.
5. Тази машина се управлява от PLC, работата е лесна и надеждна.
Предимства на линията за предварителна обработка на стоманени плочи QXY:
1. Голямо вътрешно пространство за почистване, компактна структура и научен дизайн. Може да бъде проектирано и произведено по поръчка.
2. Няма специални изисквания за структурата на детайла. Може да се използва за различни видове детайли.
3. Широко използван за почистване и укрепване на крехки или неправилно оформени части, средни или големи части, отливки под налягане, отстраняване на пясък и външна обработка.
4. Частта за предварително нагряване и сушене използва различни режими на нагряване, като електричество, горивен газ, мазут и т.н.
5. Може да бъде оборудван като част от технологична линия.
6. Пълният комплект оборудване се контролира от PLC и е голямо цялостно оборудване на международно напреднало ниво.
7. В близост до всяка секция на ролковата маса има контролна конзола, която може да се управлява ръчно или автоматично. При автоматично управление цялата линия на ролковата маса е свързана с безстепенно регулиране на скоростта; при ръчно управление всяка секция на ролковата маса може да се управлява отделно, което е полезно за регулиране на работния цикъл, а също така е полезно за регулирането и поддръжката на всяка секция на ролковата маса.
8. Вход, изход и сегментирано предаване на ролковата маса на камерата, безстепенно регулиране на скоростта, т.е. може да работи синхронно с цялата линия и също така може да работи бързо, така че стоманата да може бързо да се придвижи до работната позиция или бързо да излезе до целта на разтоварната станция.
9. Детекцията на детайла (измерване на височината) използва вносна фотоелектрическа тръба, задвижвана от спирачен двигател, и е разположена извън помещението за дробометна обработка, за да се предотврати попадането на прах; предвидено е устройство за измерване на ширината на детайла, което автоматично регулира броя на отварянията на дюзите;
10. Кабината за пръскане използва американска помпа за безвъздушно пръскане с високо налягане Graco. Стандартната линейна направляваща релса се използва за поддържане на количката, а ходът на количката се контролира от серво мотор.
11. Механизмът за откриване и предаване на детайла е отделен от пистолета за пръскане, без смущения от боядисана мъгла, лесен за почистване слой боя
12. Сушилнята използва диелектричен нагревател и принцип на циркулация на горещ въздух, за да се използва максимално топлината. Температурата в сушилнята е регулируема от 40 до 60°C, като са зададени три работни позиции: ниска температура, средна температура и висока температура. Системата за конвейер с вериги за плочи добавя две колела против отклонение, което решава проблемите с предишни отклонения на веригите за плочи и високия процент на повреди.
13. Устройство за филтриране на боядисана мъгла и устройство за пречистване на вредни газове
14. Използвайки усъвършенстван филтър за боядисване на мъгла от памук за филтриране на боядисване, времето му без поддръжка е една година
15. Адсорбция на вредни газове с активен въглен
16. Приемете пълнолинейно програмируемо PLC управление, автоматично откриване и автоматично търсене на точка на повреда, звукова и светлинна аларма.
17. Структурата на оборудването е компактна, разположението е разумно, а поддръжката е много удобна. Моля, свържете се с търговския представител за чертежи.
Характеристики на линията за предварителна обработка на стоманени плочи QXY:
Стоманената плоча се изпраща в затворено помещение за дробеструйно почистване чрез ролковата конвейерна система, където дробеструйният материал (дробеструйният материал от лята стомана или стоманената тел) се ускорява до стоманената повърхност от дробеструйната машина, след което стоманената повърхност се обработва и остъргва, за да се отстранят ръждата и замърсяванията. След това се използват ролкова четка, винт за събиране на гранули и тръба за високо налягане, за да се почистят натрупаните частици и плаващият прах по повърхността на стоманата. Почистената от ръжда стомана влиза в кабината за пръскане, а двукомпонентната работилница се обработва предварително с пистолет за пръскане, монтиран на горната и долната количка за пръскане. Грундът се напръсква върху стоманената повърхност и след това влиза в сушилнята, за да изсъхне, така че филмът боя върху стоманената повърхност да достигне състояние „сух за пръсти“ или „твърдо сухо“ и бързо да се изпрати през изходния валяк.
Целият процес постига целта за отстраняване на ръжда, предотвратяване на ръжда и укрепване на повърхността. Следователно, линията за предварителна обработка на стоманени плочи QXY използва програмируем контролер (PLC) за координиране на работата на цялата машина и може да изпълни следния технологичен поток:
(1) Подготовката на всяка станция е завършена; системата за прахоотвеждане се задейства; системата за циркулация на снарядите се задейства; системата за филтриране на боядисващата мъгла се задейства; системата за пречистване на вредни газове се задейства; двигателят на дробометната машина се стартира.
(2) Ако е необходимо сушене, системата за сушене се стартира и спира след достигане на определена температура. По време на работния процес температурата на управляваната от PLC система за сушене винаги се колебае в даден температурен диапазон.
(3) Скреперът тип плуг, ролковата четка, шнекът за приемане на хапчета и горният пистолет за пръскане се повдигат в най-високо положение.
(4) Операторът определя вида на обработваната стомана.
(5) Работникът по товаренето използва електромагнитен подемник, за да постави стоманената плоча върху ролковата маса за подаване и да я подравни.
(6) Стоманените плочи с подходяща ширина могат да се подредят върху подаващата ролкова маса с разстояние от 150-200 мм в средата.
(7) Работникът по товаренето дава сигнал, че материалът е подреден и започва да се подава към ролковата маса.
(8) Устройството за измерване на височина измерва височината на стоманата.
(9) Стоманата се притиска върху притискащия вал на дробометната система със забавяне.
(10) Ролковата четка и шнекът за приемане на хапчета се спускат до оптималната височина.
(11) Според ширината на стоманената плоча, определете броя на отворите на дюзоструйната засмукваща система.
(12) Отворете устройството за дробометна обработка на затвора за дробометна обработка, за да почистите стоманата.
(13) Ролковата четка почиства натрупания върху стоманата снаряд. Снарядът се потапя в шнека за събиране на хапчета и се изхвърля в камерата от шнека за събиране на хапчета.
(14) Вентилаторът с високо налягане издухва останалите върху стоманата снаряди.
(15) Стоманата излиза от системата за дробометна обработка.
(16) Ако опашката на стоманата напусне помещението за дробометна обработка, затворете захранващия кран, забавете, ролковата четка и винта за повдигане на дробината до най-високо положение.
(17) Притиснете стоманата върху притискащия вал на кабината за пръскане.
(18) Устройство за измерване на височината на боядисване чрез пръскане измерва височината на стоманата.
(19) Пистолетът за пръскане на боя се спуска до най-добрата позиция.
(20) Системата за пръскане на боя се стартира и устройството за измерване на ширината на боята, монтирано на горната количка за боядисване, излизащо извън помещението за пръскане на боя и движещо се синхронно със системата за пръскане на боя, започва да открива стоманата.
(21) Стоманата напуска притискащия валяк на системата за боядисване и пистолетът за боядисване продължава да боядисва според последните данни за позицията на боядисване за определен период от време, след което спира.
(22) Стоманата влиза в сушилнята и боята се изсушава (или се самосъхне).
(23) Стоманата се отваря и изпраща към ролковата маса и се придвижва до станцията за рязане.
(24) При работа със стоманени плочи, работниците по рязане използват електромагнитни сапани, за да повдигнат стоманените плочи.
(25) Затваряйте всяка станция последователно. Двигател за дробометна обработка, система за боядисване, система за сушене.
(26) Затворете системата за циркулация на снаряда, системата за отстраняване на прах, системата за филтриране на боядисана мъгла, системата за пречистване на вредни газове и др.;
(27) Изключете цялата машина.